 511 775 140
Vláknový nebo CO2 laser: jaký rozdíl pro zakázku
Vláknový nebo CO2 laser? Vysvětlíme rozdíly, vhodnost pro kovy, kvalitu řezu i rychlost u tenkých plechů, abyste u své zakázky zvolili správně.
OBSAH
- Ohýbání plechů CNC: Praktický průvodce výrobou
- Co je ohýbání plechů CNC a jak tato technologie funguje
- Jaké kovy jsou vhodné pro ohýbání plechů CNC
- Přesnost a konzistence jako základ ohýbání plechů CNC
- Kombinace ohýbání plechů CNC s laserovým řezáním
- Jak probíhá příprava podkladů před ohýbáním plechů CNC
- Od prototypu k sérii: flexibilita ohýbání plechů CNC
- Ohýbání plechů CNC a jeho vliv na kvalitu svařování a lakování
- Dodržování termínů dodání při ohýbání plechů CNC
- Efektivita výroby a minimalizace odpadu díky ohýbání plechů CNC
- Využití ohýbání plechů CNC v architektuře a elektrotechnice
- Jak vybrat správného partnera pro ohýbání plechů CNC
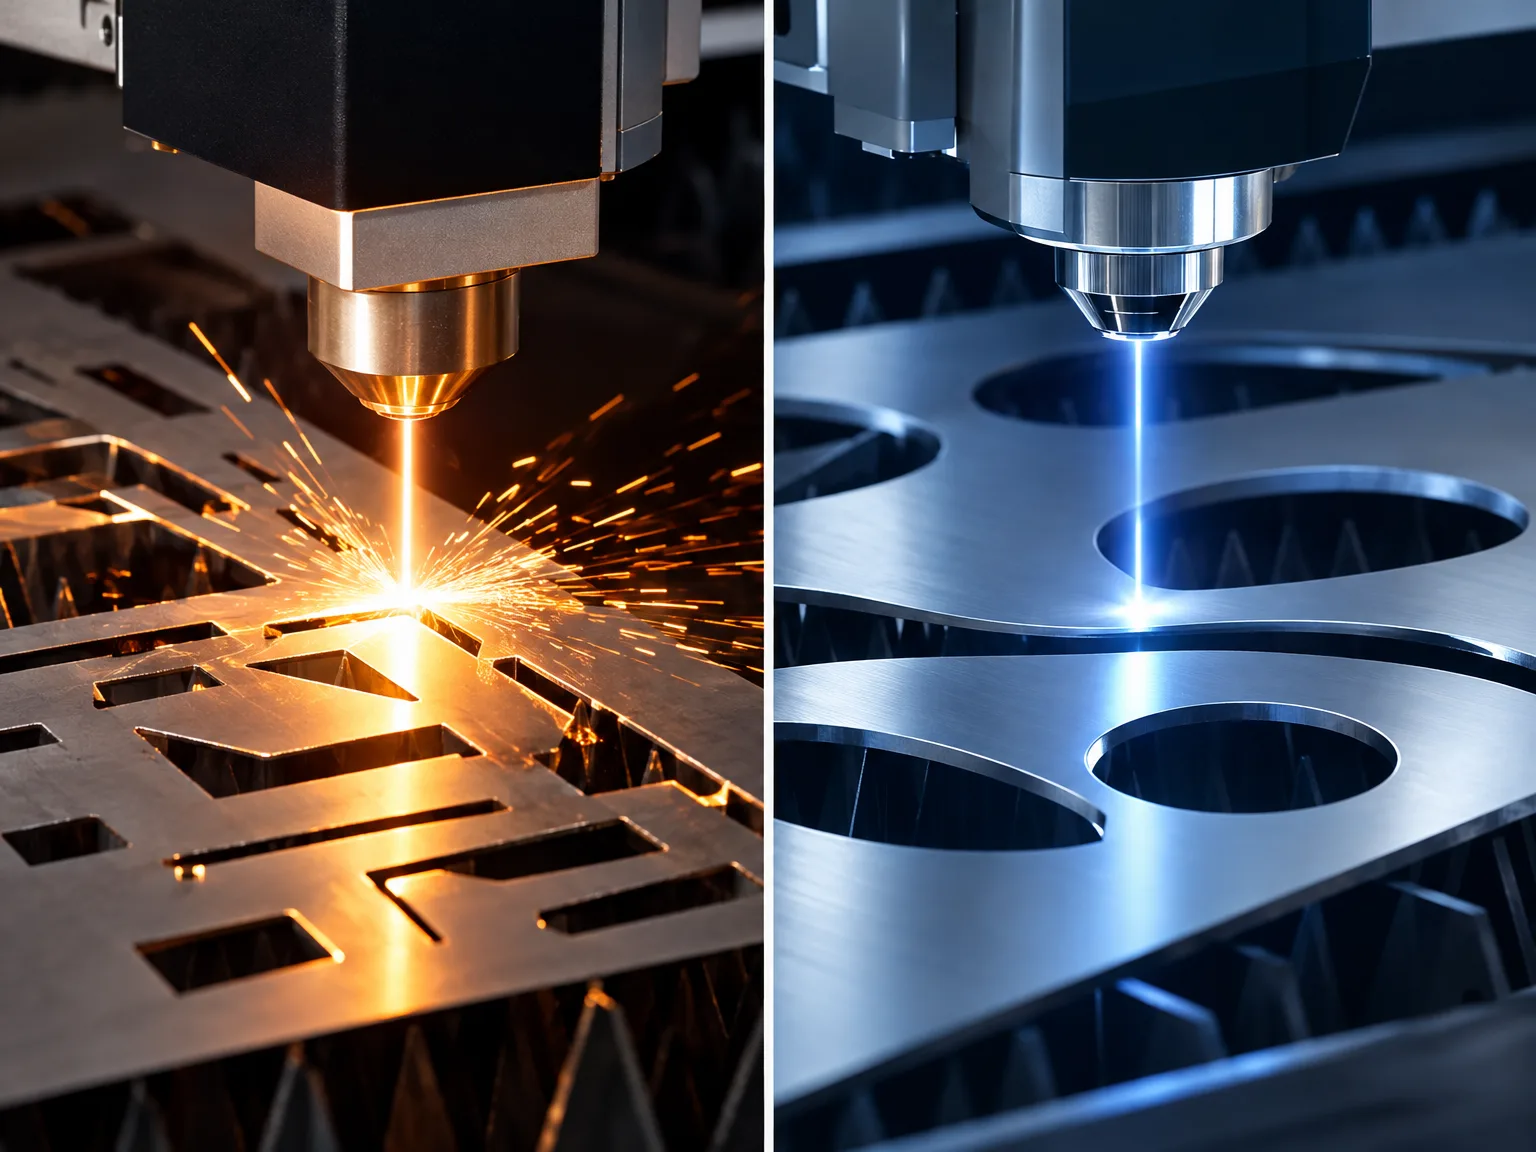
Vláknový laser a CO2 laser se liší hlavně vlnovou délkou paprsku, a tím i tím, co dokážou nejlépe řezat. Vláknový laser vyniká při zpracování kovů a tenkých plechů, zatímco CO2 laser se tradičně uplatňuje u nekovových a organických materiálů. Pro většinu kovových zakázek je proto rozhodující právě tato odlišnost.
Vláknový nebo CO2 laser: v čem je hlavní rozdíl
Oba typy laserů slouží k dělení materiálu soustředěným paprskem, liší se ale ve způsobu, jakým paprsek vzniká a jak je veden ke zpracovávanému dílu. CO2 laser generuje záření v plynové trubici rezonátoru, kterou prochází směs plynů; paprsek je pak veden soustavou vnějších zrcadel až k řezací hlavě. Vláknový laser oproti tomu využívá diodový modul, jehož paprsek se přenáší pružným křemenným optickým vláknem přímo do hlavy.
Tento konstrukční rozdíl má praktické dopady. U CO2 strojů je potřeba pravidelně kalibrovat a chladit rozvětvenou dráhu paprsku, protože zrcadla musí být přesně seřízena. Vláknové zdroje tuto údržbu dráhy paprsku nevyžadují, protože vlákno dovede záření ke hlavě bez vnější optiky.
Pro orientaci v nabídce pomáhá vědět, že údržba a seřízení dráhy paprsku se promítají do plynulosti provozu. Dílna s vláknovým zdrojem obvykle zvládne pružněji střídat různé kovy i tloušťky, protože nemusí ladit vnější optiku mezi jednotlivými zakázkami. Při poptávce se proto vyplatí zmínit, zda půjde o jeden materiál, nebo o kombinaci více kovů v rámci jedné série.
Z pohledu zákazníka se tak nejedná jen o technický detail. Volba mezi technologiemi určuje, jaké materiály lze spolehlivě zpracovat, jak rychle zakázka proběhne a jaká bude kvalita hrany. V dalších částech si projdeme vlnovou délku, vhodnost pro jednotlivé kovy, kvalitu řezu i přípravu podkladů, abyste věděli, na co se u své zakázky zaměřit.
Vlnová délka rozhoduje o využití
Klíčovým parametrem, který odlišuje obě technologie, je vlnová délka vyzařovaného paprsku. Vláknový laser pracuje v blízké infračervené oblasti s vlnovou délkou přibližně 1 µm (1064 nm). Právě tato délka vlny zajišťuje velmi vysokou pohltivost v kovech, takže se energie účinně přenáší do materiálu.
CO2 laser naproti tomu vyzařuje vlnovou délku okolo 10,6 µm (10600 nm). Ta je optimálně pohlcována plasty, dřevem a organickými materiály, zatímco u kovů se její chování liší. Proto se v praxi CO2 laser tradičně uplatňuje u nekovových materiálů, jako jsou plexisklo, dřevo nebo kůže.
Pro zpracování kovů je tento rozdíl zásadní. Díky krátké vlnové délce a vysoké absorpci v kovech se vláknová technologie stala standardem pro ocel, nerez, hliník i barevné kovy. Pokud tedy řešíte zakázku z plechu nebo profilu, je dobré vědět, že technologie není zaměnitelná a že výsledek závisí na správném spárování materiálu a zdroje.
V případě pochybností se vyplatí konzultovat konkrétní materiál předem, protože kombinace vlnové délky a vlastností kovu ovlivňuje nejen proveditelnost, ale i čistotu řezu. Důležité je také nezaměňovat výkon zdroje s vhodností pro daný materiál; rozhodující je právě spárování vlnové délky s druhem kovu a jeho povrchem.
Pro které kovy se vláknový laser hodí lépe
U kovů, které odrážejí světlo, hraje volba technologie obzvlášť velkou roli. Pro dělení reflexních a barevných kovů, jako jsou měď, mosaz nebo hliník, se jednoznačně upřednostňuje vláknový laser. Paprsek CO2 laseru se totiž od lesklého, zrcadlového povrchu silně odráží a hrozí poškození optické soustavy plynového stroje.
Vláknová technologie si naopak s těmito materiály poradí spolehlivě a bezpečně. Pokrývá přitom celé spektrum běžně poptávaných kovů:
- konstrukční a uhlíková ocel
- nerezová ocel
- hliník a jeho slitiny (dural)
- měď a mosaz
Díky této univerzálnosti je vláknový laser vhodný pro zakázkovou kovovýrobu, kde se materiály kombinují a kde záleží na opakovatelné kvalitě. Ať už jde o jednotlivé díly, nebo o menší série, lze stejnou technologií zpracovat různé kovy bez nutnosti měnit princip stroje.
Při objednávce je užitečné uvést nejen druh kovu, ale i jeho tloušťku a požadovanou úpravu hrany. Tyto informace pomáhají nastavit parametry tak, aby díl odpovídal dalšímu zpracování, například svařování nebo práškovému lakování. Pokud si nejste jistí, jaký materiál je pro váš projekt nejvhodnější, rádi vám poradíme.
Jak se liší kvalita řezu u obou technologií
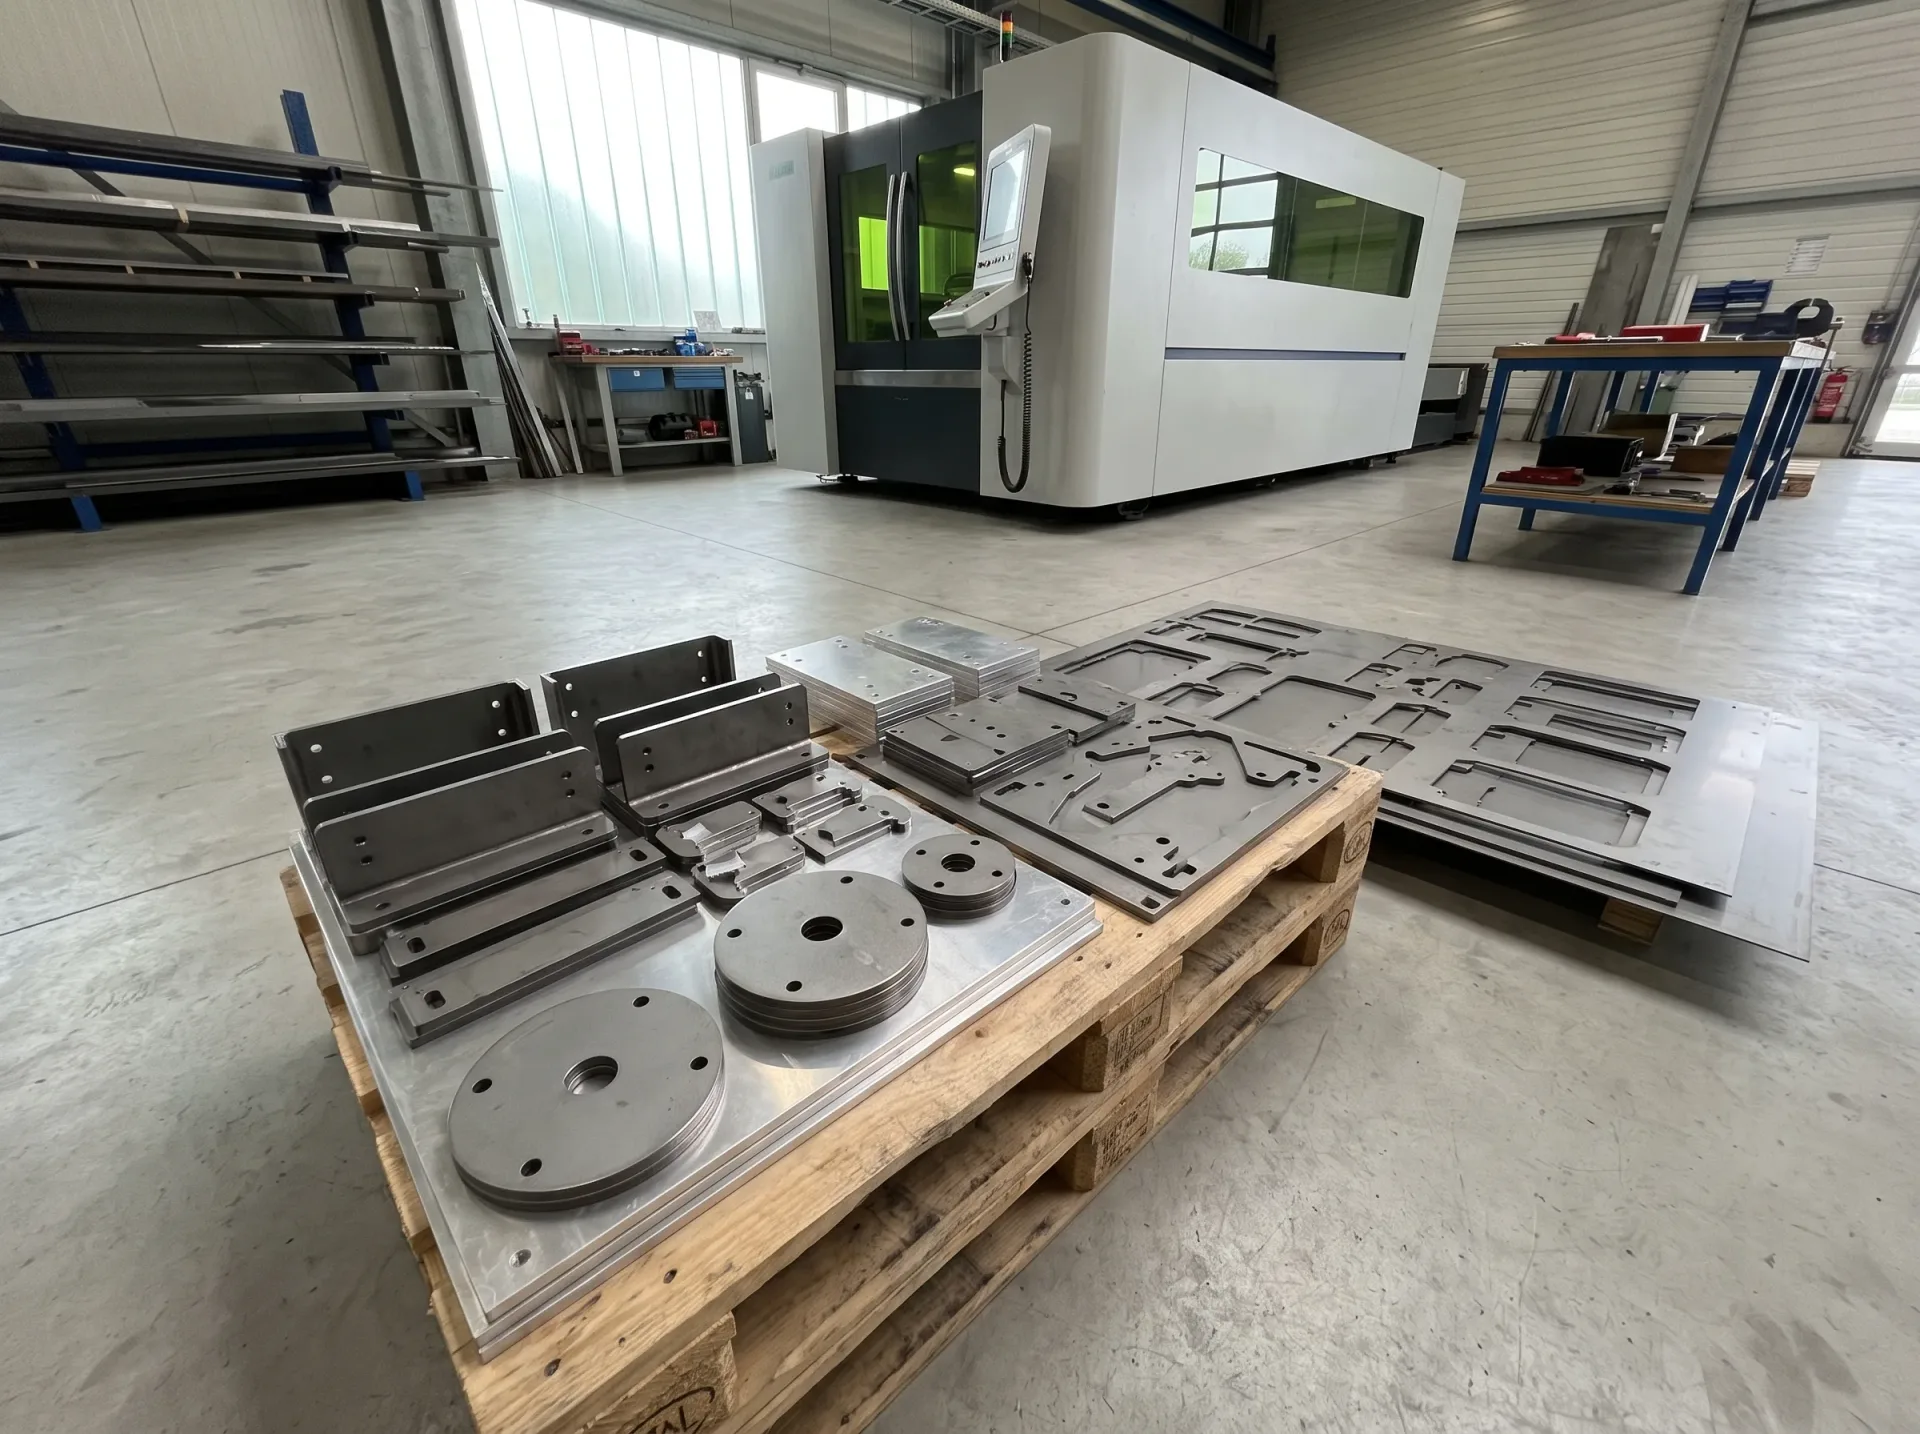
Kvalita řezu se neposuzuje jen pohledem. V české výrobní praxi se jakost hrany po laserovém dělení, geometrické tolerance a drsnost povrchu (Rz) řídí normou ČSN EN ISO 9013, která se zabývá klasifikací tepelných řezů a geometrickými požadavky. Díky ní lze předem dohodnout, jakou třídu přesnosti a jakost hrany hotový výrobek dostane.
Na výsledek má zásadní vliv také volba asistenčního plynu. Dusík (N2) se používá pro řez bez otřepů a bez oxidace hrany, typicky u nerezu, hliníku a mědi, kde je potřeba čistá tlaková hrana. Kyslík (O2) je reaktivní plyn, který se uplatňuje u silnější konstrukční oceli.
Tato volba není formalita. Pokud má díl po řezu rovnou putovat ke svařování nebo k lakování, čistá hrana bez oxidace a otřepů šetří náročné dodatečné začišťování. Právě proto je dobré druh plynu probrat už při zadávání zakázky.
Záleží také na tom, kde díl nakonec skončí. Pohledové prvky nebo plochy určené k lakování vyžadují jemnější hranu než skryté konstrukční díly, u nichž postačí hrubší třída. Proto je dobré účel dílu popsat předem, aby bylo možné volit plyn i parametry s ohledem na výsledek.
Obecně platí, že vláknová technologie nabízí u tenčích kovů velmi jemnou a přesnou hranu. Konkrétní výsledek však vždy závisí na materiálu, tloušťce a nastavení, takže doporučujeme tyto parametry upřesnit předem a navázat je na požadovanou třídu podle normy.
Který laser je rychlejší u tenkých plechů
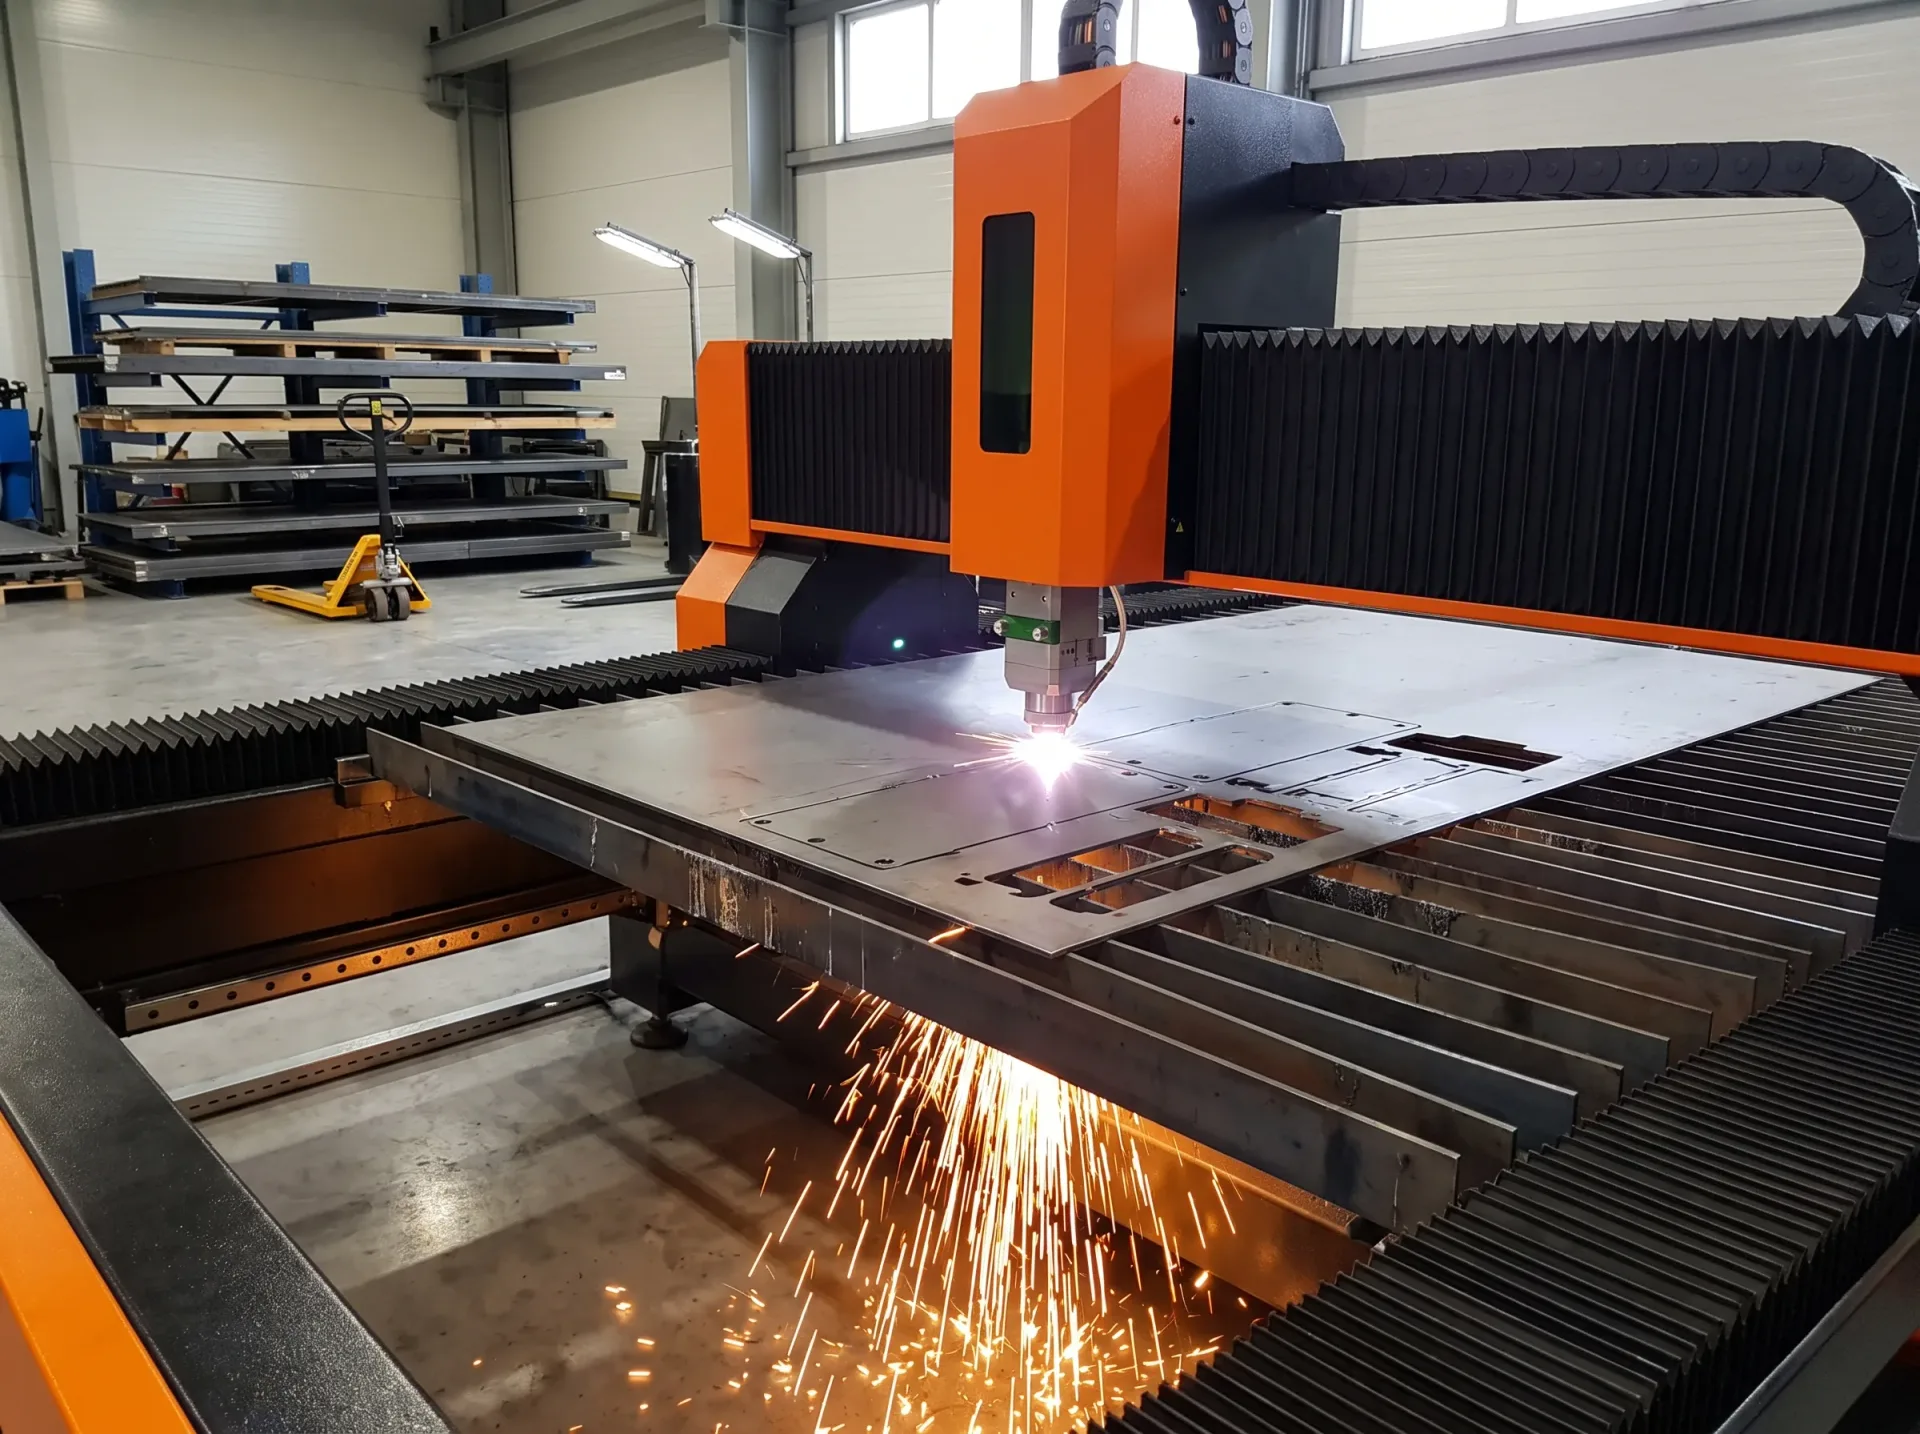
U tenkých plechů je vláknový laser výrazně výkonnější a rychlejší. Důvodem je menší ohnisková stopa paprsku a vyšší hustota energie na milimetr čtvereční, takže paprsek projede materiálem svižně a s čistým okrajem. To se přímo promítá do rychlosti zpracování.
Rychlost rozkroku přitom není jen technickým ukazatelem. Čím rychleji stroj tenký plech rozřeže, tím dříve může díl postoupit k dalším operacím, jako je ohýbání, svařování nebo povrchová úprava. U větších sérií se tento rozdíl v tempu sčítá a ovlivňuje celkový termín dodání.
CO2 technologie má své místo spíš u nekovových materiálů, u tenkého plechu ale obvykle nedosahuje stejné efektivity jako vláknový zdroj. Pro kovové zakázky, kde záleží na čase i přesnosti, je proto vláknová cesta logickou volbou.
Typickým případem je série drobných dílů z tenkého plechu, u nichž se čas řezu násobí počtem kusů. U takových zakázek rozhoduje nejen samotná rychlost paprsku, ale i chytré rozmístění dílů na tabuli a návaznost na navazující operace. Chybou bývá objednat řez bez ohledu na pozdější ohýbání, kdy pak poloha ohybů nebo směr vlákna plechu komplikuje sestavení.
Pokud řešíte sérii dílů z tenkého plechu a chcete sladit rychlost s kvalitou hrany, nabízíme řezání kovů vláknovým laserem s ohledem na navazující zpracování. Vždy je přitom vhodné probrat tloušťku, materiál a požadovaný termín předem, aby výroba běžela plynule a bez zbytečných prostojů.
Příprava podkladů a časté chyby při objednávce
Kvalita výsledku začíná u podkladů. Časté nedorozumění při objednávce vzniká tehdy, když se nezohlední stav povrchu plechu. Okují z válcování, silné zaolejení nebo ochranná fólie mohou vést k připálení hrany, rozptylu paprsku a nekontrolovaným otřepům, proto je vhodné stav materiálu předem uvést.
Druhou oblastí jsou výrobní podklady. U souborů CAD (dxf nebo dwg) se vyplatí myslet na detaily, které ovlivní výsledek i manipulaci s díly:
- mikromůstky, které udrží malé díly v plechu během řezu
- kompenzaci šířky řezné spáry (kerf), aby díl odpovídal rozměru
- minimální vzdálenosti otvorů od hrany plechu
Tyto parametry nejsou samozřejmostí a jejich opomenutí se projeví až na hotovém dílu. Jasně připravený podklad zkracuje komunikaci a snižuje riziko, že bude potřeba zakázku předělávat.
Doporučujeme proto konzultovat výkres ještě před zahájením výroby. Společně lze zkontrolovat tloušťku, materiál, rozmístění otvorů i návaznost na ohýbání či svařování. Takový přístup pomáhá předejít typickým chybám a zajistit, že díl bude odpovídat zamýšlenému použití i dalším krokům zpracování.
Na co se zeptat při výběru zpracovatele
Než zadáte zakázku, pomáhá mít připravených několik otázek. Ujasní očekávání na obou stranách a sníží riziko nedorozumění u hotového dílu.
- jakou třídu jakosti hrany podle normy lze u daného materiálu a tloušťky dosáhnout
- jaký asistenční plyn bude použit a zda bude hrana připravená na svařování či lakování
- v jakém formátu dodat výkres a zda jsou v něm doplněné mikromůstky a kompenzace spáry
- jak se liší postup podle druhu kovu, tloušťky a účelu dílu
Odpovědi na tyto otázky napoví, zda zpracovatel rozumí návaznosti jednotlivých kroků. Stejně tak se vyplatí zeptat, zda dílna zvládne i navazující ohýbání, svařování a povrchovou úpravu, aby díl prošel výrobou bez zbytečného převážení mezi provozy. Užitečné je také popsat, kde bude díl nakonec použit, protože venkovní prostředí nebo pohledová plocha kladou na povrch i hranu jiné nároky než skrytý konstrukční prvek. Rádi vám s upřesněním těchto bodů pomůžeme.
Kdy zvolit vláknový nebo CO2 laser
Shrňme si rozdíly do přehledu, který pomůže při rozhodování. Následující tabulka porovnává obě technologie podle kritérií, jež mají pro kovovou zakázku největší význam.
| Kritérium | Vláknový laser | CO2 laser |
|---|---|---|
| Vlnová délka | cca 1 µm (1064 nm) | cca 10,6 µm (10600 nm) |
| Vhodné materiály | ocel, nerez, hliník, měď, mosaz | plasty, dřevo, kůže a organické materiály |
| Reflexní kovy | bezpečné a spolehlivé zpracování | riziko odrazu a poškození optiky |
| Tenké plechy | vyšší rychlost a efektivita | obvykle nižší efektivita |
| Vedení paprsku | optické vlákno bez vnější optiky | soustava zrcadel vyžadující kalibraci |
Z přehledu je patrné, že pro kovové díly je vláknová technologie všestrannější a rychlejší, zatímco CO2 laser má přirozené uplatnění u nekovových materiálů. Rozhodnutí, zda zvolit vláknový nebo CO2 laser, tak vychází především z materiálu a účelu dílu.
Pokud si nejste jistí, doporučujeme popsat materiál, tloušťku a navazující operace. Na základě toho lze doporučit vhodný postup tak, aby výsledek odpovídal vašim požadavkům na kvalitu i termín.
Shrnutí a kontakt
Vláknový a CO2 laser nejsou zaměnitelné technologie. Liší se vlnovou délkou, a tím i tím, co dokážou nejlépe zpracovat. Pro kovy, zejména reflexní a barevné, a pro tenké plechy je vláknová cesta rychlá a univerzální; CO2 technologie patří spíš k nekovovým materiálům. Kvalitu hrany ovlivňuje volba asistenčního plynu i dodržení normy pro jakost tepelných řezů a dobrá příprava podkladů. Pokud plánujete zakázku z plechu nebo profilu, rádi vám pomůžeme s výběrem vhodného postupu i s nastavením na navazující zpracování. Ozvěte se nám a společně probereme materiál, tloušťku a požadavky vašeho projektu.
FAQ - Časté dotazy
Lze vláknovým laserem řezat i nekovové materiály?
Vláknová technologie je optimalizovaná pro kovy díky vlnové délce kolem 1 µm. U nekovových a organických materiálů se tradičně uplatňuje spíš CO2 laser, jehož vlnová délka je lépe pohlcována plasty a dřevem.
Proč je u vláknových laserů důležitá uzavřená pracovní komora?
Souvisí to s vlnovou délkou paprsku, která představuje riziko pro zrak. Z toho důvodu se vláknové stroje provozují v plně krytých komorách, které obsluhu během řezu chrání.
Jak poznám, jakou třídu jakosti řezu dostanu?
Jakost hrany, tolerance a drsnost se v české praxi řídí normou ČSN EN ISO 9013. Doporučujeme třídu přesnosti domluvit předem podle účelu dílu a navazujících operací.
Ovlivňuje stav povrchu plechu výsledek řezu?
Ano, okují, zaolejení nebo ochranná fólie mohou způsobit připálení hrany a otřepy. Proto je dobré stav materiálu nahlásit předem, aby bylo možné přizpůsobit parametry řezu.